食品・飲料

食品・飲料向け
スマートソリューション

食品・飲料業界向けのスマートテクノロジー

AI、自動化、スマート製造技術を活用し、食品メーカー、飲料メーカー、加工事業者の製品の一貫性の向上、食品安全の強化、廃棄の削減、生産の最適化、業務の可視性の向上を支援します。

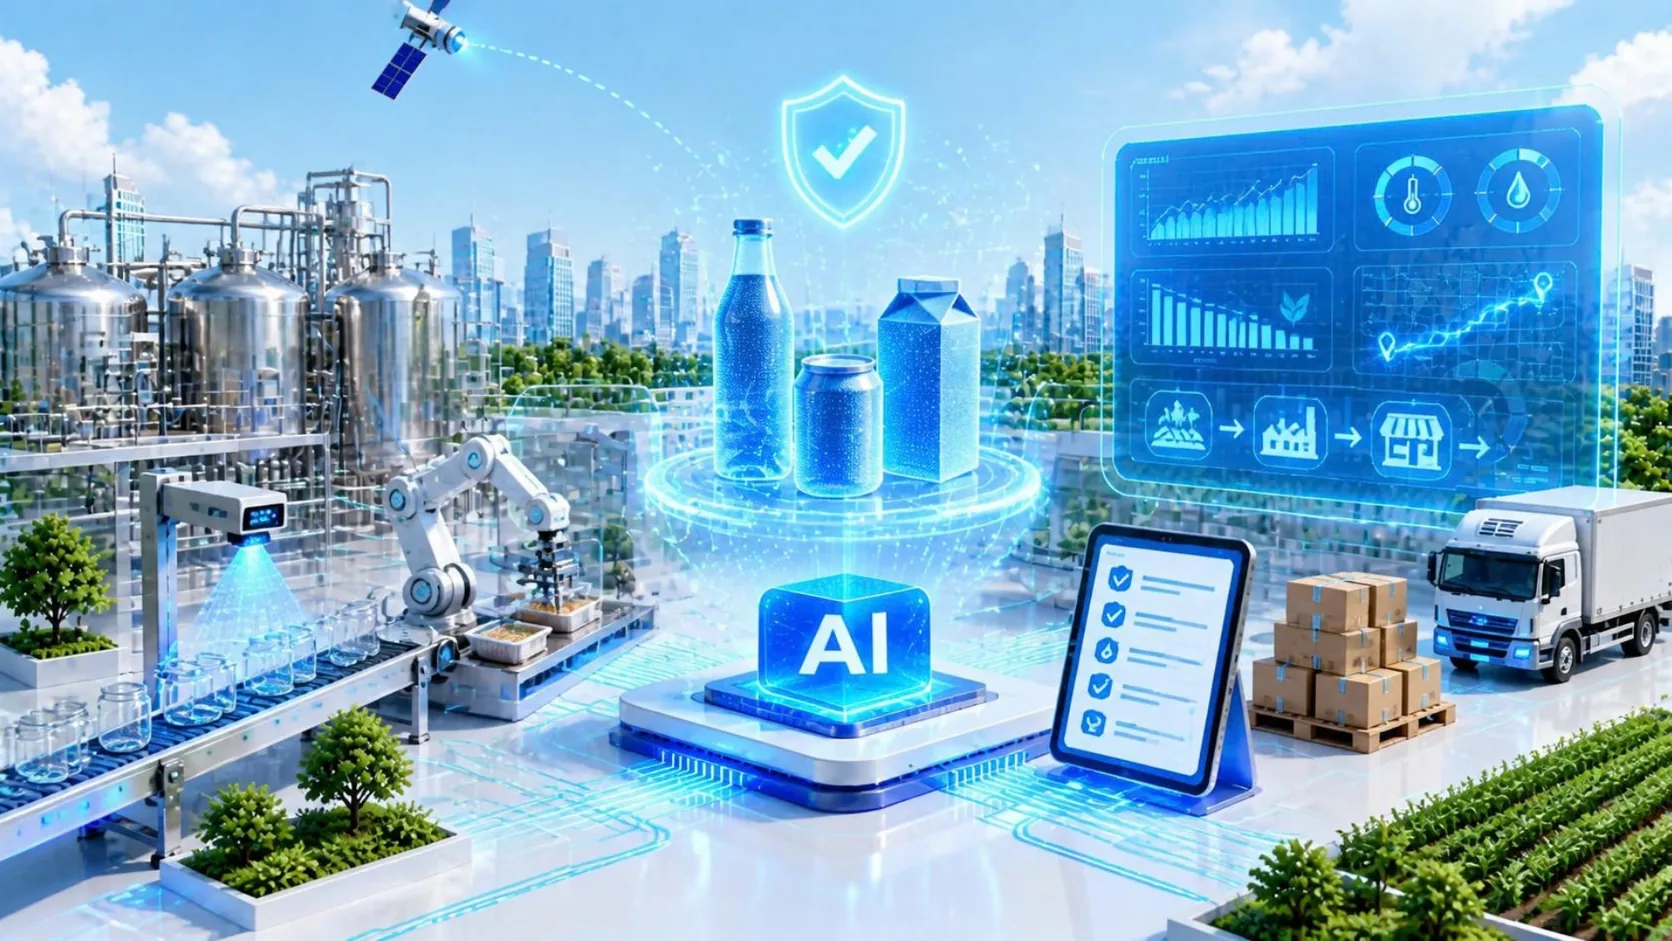
スマートな食品・飲料製造のイラスト:AIプラットフォームの上に浮かぶ、食品安全の盾に守られたホログラムのボトル、缶、紙パック。光の筋が、ステンレスの加工タンク、ビジョンカメラの下を流れる瓶のライン、食品トレーを密封するロボットアーム、農場から店舗までのルートを示す生産ダッシュボード、タブレットの品質チェックリスト、段ボールを積んだパレット、冷蔵トラック、畑とつながっている。
業界の課題

食品・飲料製造における主な課題

  1. 製品品質と食品安全

    原材料、工程、表示、製造条件のばらつきは、製品の一貫性、食品安全、規制への適合、ブランドへの信頼に影響することがあります。

    • 品質の一貫性
    • 欠陥の検出
    • アレルゲンと表示の確認
    • 食品安全
  2. 生産効率と設備の信頼性

    人件費、エネルギー、原材料、運営のコストが上がる中で、安定した生産と、設備の効率的な稼働がますます重要になっています。

    • 生産の処理能力
    • 設備の信頼性
    • 工程の効率
    • 運営コスト
  3. 需要・在庫・賞味期限

    食品・飲料の事業者は、不確かな需要と、傷みやすい在庫、生産能力、賞味期限、サービス水準のバランスを取りながら、欠品と廃棄を最小限に抑えなければなりません。

    • 需要予測
    • 賞味期限の管理
    • 生産計画
    • 廃棄の削減
  4. トレーサビリティ、供給の可視化、コンプライアンス

    原材料、サプライヤー、製造バッチ、包装、完成品は、複雑な製造・流通のネットワーク全体で追跡できる状態を保つ必要があります。

    • 原材料のトレーサビリティ
    • バッチの履歴
    • サプライヤーの情報
    • リコールへの備え
新しいタブで開きます
ソリューション

食品・飲料向けテクノロジーソリューション

食品の生産と流通をモダン化するための包括的なシステム機能。

インテリジェントな食品製造

品質、安全性、トレーサビリティ、生産効率を保ちながら、原材料から完成品までの道のりをAIで改善します。

  1. 投入

    原材料、サプライヤーの情報、配合、生産計画。

  2. 加工

    混合、加熱、冷却、充填、加工、包装。

  3. 確認

    品質、表示、アレルゲン、温度、仕様、包装。

  4. 追跡
    • どの原材料か?
    • どのサプライヤーか?
    • どのバッチか?
    • どの製造ラインか?
    • どの完成品か?
  5. 改善

    生産、品質、需要、保守、廃棄のデータを使い、次のバッチを改善する。

すべてのバッチが、次のバッチのためのデータを生み出します。

AI品質検査

コンピュータービジョンを活用して製品を検査し、欠陥の検出、異物混入の自動検出、パッケージ品質の検証をリアルタイムで行います。

関連サービス:エンタープライズ AI ソリューション

インテリジェントな製造ライン最適化

AIを活用してレシピや製造パラメーターを最適化し、製造プロセスの効率化と一貫した製品品質を実現します。

関連サービス:AIデータ分析・BI

食品トレーサビリティソリューション

原材料、製造バッチを追跡し、サプライヤーから消費者までの商品追跡を統合デジタル・トレーサビリティシステムで実現します。

関連サービス:システム統合・連携

需要と製造の予測

予測アナリティクスにより、市場需要、季節的なトレンド、消費者の購買行動に合わせて製造計画を自動調整します。

関連サービス:AIデータ分析・BI

機器の予測保守と予防保全

IoTセンサーと予測分析を活用して製造設備を監視し、ダウンタイムの削減と設備寿命の延長を実現します。

関連サービス:AIデータ分析・BI

製造データアナリティクス・BI

リアルタイムのダッシュボード、運用KPI、品質指標、および製造インサイトにより、製造パフォーマンスを監視します。

関連サービス:AIデータ分析・BI

プロセス自動化

製造レポート、コンプライアンス順守の文書化、在庫更新、スケジューリングを自動化し、運用ワークフローを効率化します。

関連サービス:業務プロセス自動化 (BPA)

在庫・倉庫管理

在庫の可視性を向上させ、廃棄を削減し、生産施設全体での保管と流通を最適化します。

倉庫業務の自動化をお探しですか? 倉庫・保管のページへ

スマートパッケージングと自動化テクノロジー

仕分け、パッケージング、ラベル付け、パレタイジングを自動化し、ロボットシステムによる品質検証を行います。

カスタム食品製造ソリューション

食品の製造、加工、パッケージング、および流通業務に合わせたソフトウェアと自動化システムを開発します。

関連サービス:カスタムソフトウェア開発

記事

最も読まれている記事

AI活用ガイド

食品・飲料のAI活用をステップごとに学ぶ

食品・飲料のリーダーに向けた実践ガイドです。AI自動化の理解から、生産の準備状況の評価、インテリジェントな製造システムの導入までを順に扱います。

  1. Step 01 理解する

    食品・飲料製造におけるAI自動化とは?

    製品品質、生産計画、食品安全、検査、トレーサビリティ、設備の信頼性、廃棄の削減を、AIと自動化でどのように改善できるかを解説します。

  2. Step 02 評価する

    食品・飲料のAI自動化を成功させる7つのポイント

    製品の仕様、工程のデータ、食品安全の管理、トレーサビリティ、設備との連携、生産の経済性、従業員の定着など、メーカーが導入前に評価すべきことを解説します。

  3. Step 03 導入する

    食品・飲料製造におけるAI導入の実践ガイド

    適切な生産上の課題を選び、工程のデータをつなぐところから、検証、統制された導入、モニタリング、継続的な改善まで、実践的な進め方を紹介します。

AI活用ガイド · Step 01 · 理解する

食品・飲料製造におけるAI自動化とは?

食品製造には、特有の課題があります。

生産に投入される条件が絶えず変わる中でも、同じ製品を、何度でも正しくつくり続けなければならないことです。

  • 原材料はばらつくことがある。
  • 温度や湿度は変わることがある。
  • 設備の性能は少しずつずれていくことがある。
  • 需要は思いがけず高まることがある。
  • 包装に誤りが含まれることがある。

工程のわずかなずれが、品質、賞味期限、廃棄、生産効率に影響することがあります。

ここで、AI自動化が価値を持つのです。

食品・飲料製造におけるAI自動化とは、生産データ、センサー、機械の情報、品質の記録、ビジョンシステム、トレーサビリティのデータ、自動化されたワークフローを組み合わせ、メーカーが何が起きているのかを理解し、次に何が起こり得るかを予測し、小さなずれが大きな問題になる前に対応できるようにすることです。

目的は、単により多くの機械を自動化することではありません。

生産プロセス全体を、より見えやすく、一貫性があり、追跡でき、変化に適応できるものにすることです。

食品製造のインテリジェンス・ループ

食品・飲料におけるAIを理解するのに役立つ考え方が、次のものです。

  1. 投入

    生産に何が入ってくるのかを理解する。

    例えば、次のようなものです:

    • 原材料
    • 素材
    • サプライヤーの情報
    • 配合
    • 製造指図
    • 包装資材
    • 温度の条件
    • 需要の要件
  2. 加工

    生産中に何が起きているのかを監視する。

    例えば:

    • 混合
    • 加熱
    • 冷却
    • 発酵
    • 充填
    • 切断
    • 調理
    • 冷凍
    • 包装
  3. 確認

    出来上がったものが期待どおりかを確かめる。

    AIは、次のものの評価を支援できます:

    • 外観
    • 重量
    • 充填量
    • 包装
    • 表示
    • 製品の仕様
    • 工程の条件
    • 品質の測定値
  4. 追跡

    完成品を、次のものとさかのぼって結びつける:

    • 原材料
    • サプライヤー
    • バッチ
    • 製造ライン
    • 設備
    • 工程の条件
    • 検査の結果
  5. 改善

    ある生産で起きたことを使って、次の生産を改善する。

    例えば:

    • 工程のパラメーターを調整する
    • 保守を改善する
    • 廃棄を減らす
    • 生産計画を変える
    • 検査を改善する
    • 予測を更新する

ここから、重要な考え方が生まれます。

すべてのバッチが、次のバッチのためのデータを生み出す。

原材料のインテリジェンス

食品の生産は、製造ラインが動き出す前から始まっています。

原材料は、納品のたびに異なることがあります。

例えば、次のような特性です。

  • 水分
  • 大きさ
  • 熟度
  • 脂肪分
  • 糖分
  • たんぱく質
  • 粘度
  • 温度

これらは、加工中に製品がどう振る舞うかに影響することがあります。

従来の製造では、想定される原材料の特性に合わせて設計された、固定の工程設定に頼ることがあります。

AIは、より大きなばらつきにメーカーが対応する手助けができます。

入荷した原材料の特性が測定される生産工程を想像してみましょう。

システムは、次のものを比較できます。

原材料の状態+過去の生産結果+レシピの要件

そして、生産のパラメーターに注意が必要かどうかを見極めます。

目的は必ずしも、AIに単独でレシピを変えさせることではありません。

ばらつきが完成品に影響する前に、生産チームにより良い情報を届けることです。

これにより、次の二つが、より強く結びつきます。

原材料の状態と完成品の一貫性。

生産工程のインテリジェンス

食品の製造ラインは、大量の業務情報を生み出します。

工程によって、例えば次のようなものがあります。

  • 温度
  • 圧力
  • 流量
  • 速度
  • 湿度
  • 混合時間
  • 調理時間
  • 冷却時間
  • エネルギー消費量
  • 生産量

従来、オペレーターは、こうした値の多くをあらかじめ定めたしきい値で監視しています。

例えば:

温度が上限を超える→アラート

AIは、もう一段階を加えることができます。

複数のシグナルを組み合わせて分析し、まだ固定のアラームのしきい値を超えていないパターンを見つけられます。

想像してみましょう。

温度がゆっくり上がっている+モーターの負荷が変化している+生産速度が落ちている→通常と異なる工程のパターンを特定

システムは、より大きな生産上の問題が起きる前に、その状態を知らせるかもしれません。

これにより、製造は、次の問いだけを立てる状態から、

「工程は上限を外れているか?」

次の問いへと進みます。

「工程が、普段とは違う振る舞いを始めていないか?」

製品品質の予測

従来の品質管理は、多くの場合、生産の工程が終わった後に品質を確認します。

しかしAIは、品質の問題につながり得る条件を、より早く見つける手助けもできます。

品質が、次のようなものに左右される製品を考えてみましょう。

  • 原材料の特性
  • 工程の温度
  • 加工時間
  • 設備の状態
  • ラインの速度

過去の生産データから、ある条件の組み合わせが、望ましくない結果に頻繁につながっていることが分かるかもしれません。

AIは、生産がまだ続いているうちに、そのパターンを見つける手助けができます。

ワークフローは、例えば次のようになります。

  1. 工程の条件が変わる
  2. AIが品質リスクの高まりを検知する
  3. オペレーターが警告を受け取る
  4. 工程が調査される
  5. 是正措置が取られる
  6. 最終的な品質が確認される

重要な違いは、次のとおりです。

欠陥のある製品を検出する対欠陥を生み得る条件を予測する。

どちらにも価値があります。

組み合わせることで、はるかに強固な品質のシステムを築けます。

品質検査のためのコンピュータビジョン

多くの食品・飲料の製品では、今も目視による検査が必要です。

チームは、例えば次のようなものを確認します。

  • 形
  • 大きさ
  • 色
  • 表面の欠陥
  • 異物
  • 包装の状態
  • 充填量
  • シールの状態
  • 表示の位置
  • 製品の有無

コンピュータビジョンによって、カメラを品質管理のプロセスの一部にできます。

例えば:

  1. 製品が検査ポイントを通過する
  2. カメラが画像を撮影する
  3. AIが外観の特徴を比較する
  4. 欠陥の可能性が特定される
  5. 製品にフラグが立てられる、または確認に回される

これにより、生産の速度に合わせた検査を支え、システムが観察した内容を一貫したデジタルの記録として残せます。

コンピュータビジョンは、検査が繰り返しの作業で、製品に期待される特性が明確に定められている場合に特に役立ちます。

ただし、目的を単に次のことにすべきではありません。

人の検査員を置き換える。

より強い設計では、AIが定型的な欠陥を見つけ、品質の専門家は通常と異なるケースや判断の難しいケースに集中します。

食品安全と重要工程のモニタリング

食品製造が一般的な製造と異なるのは、一部のずれが、製品の品質以上のものに関わり得るためです。

食品安全に影響することがあるのです。

生産の現場では、例えば次のような要素を管理する必要があるかもしれません。

  • 温度
  • 時間
  • 衛生
  • アレルゲンの取り扱い
  • 交差汚染のリスク
  • 異物の検出
  • 洗浄の手順
  • 保管の条件

AIは、パターン、記録の抜け、通常と異なる状態、調査すべき工程を見つける手助けをすることで、こうした仕組みを支えられます。

例えば:

  1. 想定される衛生の手順
  2. 洗浄の記録が集められる
  3. センサーと生産の情報が照合される
  4. 抜けや通常と異なる状態が特定される
  5. 担当のチームに知らされる

重要な原則は、次のとおりです。

AIは、食品安全の管理を強めるべきであり、それを迂回すべきではありません。

検証された手順、定められた重要管理点、資格を持つ担当者、必要な承認は、引き続き重要です。

AIは、関連する情報を見つけやすく、行動につなげやすくできます。

包装・表示・アレルゲンの確認

食品は正しく製造されていても、包装や表示が誤っていれば、深刻な問題を生むことがあります。

包装の工程では、例えば次のようなことを確認する必要があるかもしれません。

  • 正しい製品
  • 正しい包装
  • 正しい表示
  • 原材料の情報
  • アレルゲンの表示
  • 栄養成分の情報
  • ロットの情報
  • 日付コード
  • バーコード
  • シールの状態

AIは、システム上の情報と、実際の包装とを比べる手助けができます。

表示確認のワークフローを考えてみましょう。

  1. 製造指図
  2. 承認された配合
  3. 必要なアレルゲンの情報
  4. 包装のデザインデータ
  5. 印刷された表示
  6. AIによる照合の支援
  7. 不一致にフラグを立てて確認に回す

これにより、別々のシステムにとどまりがちな情報がつながります。

ここから、食品・飲料のAIにとって、もう一つの重要な原則が生まれます。

デジタルの仕様は、実際の製品と一致していなければならない。

バッチと原材料のトレーサビリティ

トレーサビリティは、次のような基本的な問いに答えます。

  • この製品には、何が入っているのか?
  • それはどこから来たのか?
  • いつ製造されたのか?
  • どの設備や製造ラインが関わったのか?
  • それを含む完成品はどれか?

完成したバッチについて、関連する情報には例えば次のようなものがあります。

  1. サプライヤー
  2. 原材料のロット
  3. 製造バッチ
  4. 工程の条件
  5. 品質の結果
  6. 包装のロット
  7. 完成品

この情報は、メーカーが品質の問題を調査する必要があるときに、特に重要になります。

分断された文書やシステムを横断して探す代わりに、統合されたトレーサビリティの環境があれば、チームは製品のたどった道を、はるかに速く再構成できます。

AIは、次のような形でこれを支援できます。

  • 生産の記録を検索する
  • 関連する情報をつなぐ
  • 影響を受けるバッチを特定する
  • 生産の履歴を要約する
  • 通常と異なる関係を示す

目的は、単により多くの記録を保存することではありません。

必要なときに、その記録を使えるようにすることです。

食品製造設備の予知保全

食品・飲料の生産は、長時間にわたって安定して動き続けなければならない設備に頼っていることがよくあります。

例えば、次のようなものです。

  • ミキサー
  • ポンプ
  • モーター
  • 充填機
  • 包装機
  • コンベア
  • コンプレッサー
  • 冷凍・冷蔵設備
  • オーブン
  • ボイラー

設備の故障は、保守のコスト以上のものを生むことがあります。

例えば、次のようなことにつながります。

  • 生産の損失
  • 原材料の廃棄
  • 製品の損失
  • スケジュールの混乱
  • 洗浄の必要
  • 注文の遅れ

AIは、次のような設備の情報を分析できます。

  • 温度
  • 振動
  • 圧力
  • モーターの挙動
  • 稼働時間
  • 保守の履歴

そして、劣化を示している可能性のある変化を見つけます。

次のような流れではなく、

機械が故障する → 保守が対応する

ワークフローは、次のようになり得ます。

  1. 設備の挙動が変わる
  2. AIが異常なパターンを特定する
  3. 保守チームが調査する
  4. 対応が計画される
  5. 予期しない停止を避けられる可能性がある

これにより、保守は、純粋に事後対応の作業から、状態に基づく判断へと移っていけます。

需要・生産計画・賞味期限

食品メーカーには、もう一つの課題があります。

生産には、時間の制約があります。

多くの製品は、在庫として無期限に置いておくことができません。

つくる量が少なすぎれば、販売の機会を失うかもしれません。

つくる量が多すぎれば、次のようなことにつながるかもしれません。

  • 過剰在庫
  • 賞味期限のリスク
  • 値下げ
  • 品質の劣化
  • 廃棄

AIは、次のようなものを組み合わせる手助けができます。

  • 過去の売上
  • 注文
  • 季節性
  • プロモーション
  • 顧客の需要
  • 在庫
  • 生産能力
  • 賞味期限の制約

そして、生産計画を支えます。

判断は、単に次のことではありません。

顧客はどれだけ買うか?

判断すべきなのは、次のことです。

どれだけ、いつつくるべきか。そして製品が顧客に届くとき、使える賞味期限はどれだけ残っているか?

それが、食品・飲料の予測を、傷みにくい商品を扱う多くの業界とは異なるものにしています。

関係は、次のとおりです。

  1. 需要
  2. 生産計画
  3. 生産能力
  4. 在庫
  5. 賞味期限
  6. 廃棄

AIは、チームがこうした変数をまとめて評価する手助けができます。

廃棄の削減と歩留まりの改善

食品製造では、さまざまな形のロスが生まれます。

例えば:

  • 原材料のロス
  • 製品の欠陥
  • 過充填
  • 充填不足
  • 生産立ち上げ時のロス
  • 段取り替えのロス
  • 包装のロス
  • 品質の劣化
  • 不合格のバッチ

工程のある一点では小さく見えるロスも、何千回と繰り返されれば大きなものになることがあります。

AIは、生産チームが、どこでロスが生じ、どの変数がそれに関係していそうかを見つける手助けができます。

充填の工程を考えてみましょう。

包装に決められた量を入れる必要がある場合、メーカーは、内容量不足のリスクを減らすために、あえてわずかに多く充填することがあります。

しかし、過剰な充填は、製品を余分に渡してしまうことになります。

AIは、次のものの分析を支援できます。

充填機の性能+製品の特性+ラインの状態+重量の結果

そして、より厳密な管理につながる機会を見つけます。

目的は、単に次のことではありません。

材料の使用量を減らす。

目的は、次のことです。

正しい製品を、より一貫してつくる。

それが、品質と歩留まりの両方を改善します。

水とエネルギーのインテリジェンス

食品・飲料の生産では、例えば次のような工程で、多くのユーティリティが必要になることがあります。

  • 加熱
  • 冷却
  • 冷凍・冷蔵
  • 洗浄
  • 殺菌
  • 圧縮空気
  • 水処理
  • 包装

AIは、ユーティリティの消費を、実際の生産活動と結びつける手助けができます。

次のことだけを見るのではなく、

今月はエネルギーの消費量が増えた。

チームは、次のように問い始めることができます。

  • どのラインか?
  • どの製品か?
  • どの工程の段階か?
  • どのような条件のもとでか?

例えば:

生産量+設備の稼働+エネルギーの消費量→生産工程ごとのエネルギー原単位

これにより、メーカーは、異常な消費や非効率な運転の状態を見つけやすくなります。

同じ方法は、水にも使えます。

これにより、持続可能性と業務効率を、まったく別の取り組みではなく、同じデータの課題の一部として扱えるようになります。

生産のナレッジとAIアシスタント

AIの活用が、すべて機械を制御するものである必要はありません。

製造のチームは、多くのナレッジにも頼っています。

例えば:

  • 標準作業手順書(SOP)
  • 保守マニュアル
  • 品質の手順
  • 洗浄の手順
  • 設備の資料
  • トラブルシューティングのガイド
  • 製品の仕様
  • 過去のインシデント

AIアシスタントは、オペレーターが次のように尋ねる手助けができます。

「この充填機がこのアラームを出したら、何を確認すればよいか?」

システムは、承認された業務のナレッジを検索し、関連する手順を示すことができます。

あるいは、品質管理者が次のように尋ねるかもしれません。

「このバッチの生産履歴と、記録された品質の逸脱を見せてほしい。」

AIは、接続されたシステムから情報を取得し、要約を準備できます。

これにより、情報を探す時間を減らせます。

ただし、生産のナレッジシステムでは、特に食品安全、設備、品質の手順に関わる指示について、承認され管理された情報源を使うべきです。

モニタリングから、適応する製造へ

食品工場では、すでに多くの業務データが集められています。

本当の機会は、データが集められた後に何が起きるかにあります。

従来のモニタリングシステムは、オペレーターに次のように伝えるかもしれません。

温度 = 82°C

インテリジェントなシステムは、次のように問い始めることができます。

  • この工程のこの時点で、82°Cは想定どおりか?
  • 似たバッチと比べてどうか?
  • 別の変数も同時に変化していないか?
  • このパターンは、普段から品質の問題につながっていないか?
  • 誰かが対応する必要はあるか?

これは、次のような段階的な進歩を表しています。

  1. 記録何が起きたのか?
  2. 検知何か通常と異なることはないか?
  3. 予測次に何が起こり得るか?
  4. 推奨何を調べ、何を変えるべきか?
  5. 実行承認された対応を行えるか?

システムに与える権限が大きいほど、その境界をより慎重に定める必要があります。

AI自動化は、品質チームをなくすことではない

食品製造には、アルゴリズムでは簡単に置き換えられない専門知識があります。

  • 生産チームは、ラインを理解している。
  • 品質チームは、仕様を理解している。
  • 食品安全の専門家は、危害と管理を理解している。
  • 保守チームは、設備を理解している。
  • 製品開発者は、配合を理解している。

AIは、こうした領域をまたいで情報をつなぎ、分析できます。

しかし、次のような場面では、引き続き専門知識が重要です。

  • 条件が通常と異なるとき
  • リスクが高いとき
  • 製品の仕様が変わるとき
  • 食品安全の判断が関わるとき
  • 根本原因がはっきりしないとき

役に立つ運用モデルは、次のとおりです。

  1. AIが監視する何が起きているのか?
  2. AIが検知する何が通常と異なって見えるのか?
  3. AIが予測する次に何が起こり得るのか?
  4. AIが推奨する何に注意を向けるべきか?
  5. 自動化が実行するあらかじめ定められた、どの低リスクのアクションが許可されているか?
  6. 人が統制するどの判断に、生産、品質、保守、食品安全の判断が必要か?

目指すのは、次のことではありません。

人対AI。

目指すのは、次のことです。

人とAIの両方で、より良い生産の判断を下す。

デジタルのバッチ記録

インテリジェントな食品製造を考える最も役に立つ方法の一つは、すべての製造バッチを、つながったデジタルの物語として扱うことです。

完成品のバッチに、次のものが含まれていると想像してみましょう。

  1. 原材料の履歴

    どの素材とサプライヤーのロットが使われたのか?

  2. 工程の履歴

    どのような温度、時間、圧力、速度、条件だったのか?

  3. 設備の履歴

    どの機械が使われ、その状態はどうだったのか?

  4. 品質の履歴

    どのような検査と試験の結果が記録されたのか?

  5. 包装の履歴

    どの包装と表示が使われたのか?

  6. トレーサビリティの履歴

    完成品はどこへ届けられたのか?

では、AIが何千ものバッチにわたって、こうした履歴を分析できると想像してみましょう。

それにより、例えば次のような関係を見つける機会が生まれます。

これらの原材料の特性とこれらの工程の条件が組み合わさると、廃棄が多くなる傾向がある。

または:

この設備の挙動は、品質がずれ始める前によく現れる。

または:

これらの生産条件は、最も一貫した出来上がりを生む傾向がある。

そこで、食品製造は、自動化されたもの以上の存在になります。

データに基づき、継続的に改善していくものになるのです。

食品メーカーは、どこから始めるべきか?

次の問いから始めてはいけません。

「工場全体に、どうやってAIを加えるか?」

一つの生産上の課題から始めましょう。

例えば:

  • 頻繁な品質の欠陥
  • 予期しない設備の停止
  • 過剰な廃棄
  • 表示確認の誤り
  • 大きな在庫のロス
  • 製品の特性のばらつき
  • 時間のかかるバッチの調査

そのうえで、5つの問いを立てます。

  1. 01「良い状態」とは何か?期待される製品や工程の状態が、明確に定められているか?
  2. 02何が起きているかを測定できるか?必要なセンサー、画像、記録、システムのデータはそろっているか?
  3. 03AIは、役に立つものを見つけられるか?欠陥か? パターンか? 予測か? ずれか?
  4. 04誰かがそれに対応できるか?生産か? 品質か? 保守か? 自動化か?
  5. 05結果を確認できるか?品質、歩留まり、停止時間、廃棄、効率は、実際に改善したか?

こうした問いに答えられれば、そのユースケースは、はるかに強固な基盤を持てます。

目指すのは、インテリジェンスによる一貫性

食品製造には、常にばらつきがあります。

  • 原材料はばらつく。
  • 設備は摩耗する。
  • 需要は変わる。
  • 環境の条件は変わる。
  • 人は例外に出会う。

AIの目的は、ばらつきが存在しないかのように振る舞うことではありません。

ばらつきをより早く理解し、よりインテリジェントに対応することです。

それが、食品・飲料の完全なインテリジェンス・ループを生み出します。

  1. 01投入工程に何が入るのかを知る。
  2. 02加工生産中に何が起きているのかを理解する。
  3. 03確認製品が期待どおりであることを確かめる。
  4. 04追跡原材料、工程、バッチ、完成品の関係を保つ。
  5. 05改善すべての生産の結果を使って、今後の業務をより良くする。

それが、食品・飲料製造におけるAI自動化の背後にある機会です。

単に、次のことではなく、

より多くの自動化。

次のことです。

より一貫した生産、より良い情報、そしてすべてのバッチからのより速い学び。
AI活用ガイド · Step 02 · 評価する

食品・飲料のAI自動化を成功させる7つのポイント

AIは、食品・飲料メーカーが、品質、生産計画、設備の信頼性、検査、トレーサビリティ、歩留まり、廃棄を改善する手助けができます。

しかし、食品の製造には、一般的な自動化のプロジェクトの多くにはない要件があります。

システムは、製品の品質や食品安全の管理を弱めることなく、パフォーマンスを改善しなければなりません。

生産に関する推奨は、例えば次のようなものに影響することがあります。

  • 配合
  • 工程の条件
  • 製造バッチ
  • 検査
  • 包装の判断
  • 設備の運転
  • 製品の出荷判定

そうした判断にAIを取り入れる前に、メーカーは次の7つのポイントを評価すべきです。

「良い製品」とは何かを定義する

メーカーが、許容できる製品とはどのようなものかを明確に定めていなければ、AIは製品の品質を最適化できません。

その定義には、例えば次のようなものが含まれます。

  • 重量
  • 大きさ
  • 色
  • 食感
  • 水分
  • 粘度
  • pH
  • 温度
  • 充填量
  • 包装の状態
  • 原材料の構成
  • 官能特性
  • 賞味期限の要件

欠陥のある製品を検出するためのコンピュータビジョンのプロジェクトを考えてみましょう。

問いは、単に次のことではありません。

「AIは製品を認識できるか?」

問いは、次のことです。

「許容できる製品と、許容できない製品を、明確に区別できるか?」

当たり前に聞こえるかもしれませんが、製造には、正当なばらつきがあるものです。

  • わずかな色の違いは、許容できるかもしれない。
  • 別の違いは、加熱しすぎを示しているかもしれない。
  • ある不規則な形は、正常かもしれない。
  • 別の形は、工程の問題を示しているかもしれない。

AIを学習させる前に、メーカーは、生産のノウハウを測定できる期待値へと置き換える必要があります。

役に立つ構成は、次のとおりです。

  1. 製品の基準

    完成品は、どうあるべきか?

  2. 工程の許容範囲

    どのような条件でつくられるべきか?

  3. 許容できるばらつき

    どの程度のずれが正常か?

  4. 介入のポイント

    誰かが対応する必要があるのは、いつか?

これが、インテリジェントな品質管理の基盤になります。

生産データをバッチと結びつける

工場は、すでに大量のデータを集めているかもしれません。

だからといって、そのデータがそのままAIに役立つとは限りません。

メーカーが、次のようなものを持っているとします。

  • 温度のログ
  • ミキサーの情報
  • 保守の記録
  • 品質の測定値
  • 原材料の記録
  • 生産スケジュール
  • 画像データ

しかし、それらの記録を、同じ製造バッチに簡単に結びつけることはできません。

この組織には、データがあります。

しかし、まだ生産の文脈がありません。

チームが次のことを再構成できるようになると、AIははるかに役に立つようになります。

  1. どの原材料が使われ
  2. どの設備で
  3. どの工程の条件のもと
  4. どのバッチで
  5. どの品質の結果になったか

これが、デジタルの生産履歴の始まりです。

例えば:

バッチ 24A

  • 原材料ロット 117
  • ミキサー 03
  • 温度プロファイル
  • 加工時間
  • ラインの速度
  • 充填機 02
  • 検査の結果
  • 包装のロット
  • 完成品の品質

では、こうした生産履歴を何千件も分析することを想像してみましょう。

AIは、例えば次のような関係を見つけ始めるかもしれません。

ある原材料の特性とこの工程の条件が組み合わさると、廃棄が多くなる傾向がある。

または:

この設備がこの運転パターンを示し始めると、品質のばらつきが大きくなる。

製造において最も価値のあるAIは、多くの場合、それまで別々のシステムにあった情報をつなぐことから生まれます。

食品安全の管理を、AIによる最適化と切り分ける

これは、食品・飲料のAIにおいて、最も重要な原則の一つです。

すべての生産パラメーターが、単に最適化すべき対象というわけではありません。

食品安全を守るために存在するものもあります。

例えば、次のようなものに関わる管理です。

  • 加熱温度
  • 冷却
  • pH
  • 水分活性
  • 衛生
  • アレルゲン
  • 交差接触
  • 時間の制限
  • 保管の条件

重要な食品安全の境界線が、安易に次のようなものになってはいけません。

「AIは、別の値のほうが効率が上がるかもしれないと考えている。」

食品安全の管理は、メーカーの検証された食品安全のシステムのもとに置かれ続ける必要があります。

AIは、次のことを支援できます。

  • 状態を監視する
  • 異常な挙動を検知する
  • 記録の抜けを見つける
  • 逸脱を要約する
  • 調査の優先順位をつける
  • 根本原因の分析を支える

しかし、別の設定のほうが効率的に見えるという理由だけで、検証された限界値を迂回すべきではありません。

役に立つ切り分けは、次のとおりです。

最適化のゾーンAIは、承認された範囲の中で、より良い運転条件を探すことができる。

対

安全の境界線システムは、定められた管理の限界を越えてはならない。

例えば:

  1. AIは、ラインの速度を最適化してよい。ただし、必要な工程の管理を満たし続ける条件の中に限る。
  2. AIは、洗浄に使う資源を推奨してよい。ただし、検証された衛生の要件を単独で定め直すべきではない。
  3. AIは、アレルゲンの切り替えに関する情報を分析してよい。ただし、必要なアレルゲンの管理は、引き続き食品安全のシステムの一部である。

原則は、次のとおりです。

AIは、安全な運転範囲の内側で最適化する。

その範囲を、AI自身が定めることはない。

FDAの予防管理の要件は、工程、アレルゲン、衛生、その他の危害に関わる管理を明確に区別しています。また、HACCPのガイダンスでは、管理基準(CL)が測定可能で、科学的に検証されていることが求められています。

インテリジェンスを加える前に、トレーサビリティを築く

食品製造の判断には、履歴が必要です。

完成品に品質や安全の問題が起きた場合、チームは次のことを知る必要があるかもしれません。

  • どの原材料が関わっていたのか?
  • どのサプライヤーのロットか?
  • どの製造バッチか?
  • どの設備か?
  • どの包装資材か?
  • 完成品はどこへ届けられたのか?

それには、個々の記録を集める以上のことが必要です。

記録同士に、関係が必要なのです。

役に立つトレーサビリティの構成は、次のとおりです。

  1. サプライヤー
  2. 原材料のロット
  3. 受け入れ
  4. 加工・製造バッチ
  5. 包装
  6. 完成品のロット
  7. 出荷

こうした関係ができれば、AIははるかに役に立つようになります。

例えば、品質管理者は次のように尋ねられます。

「原材料ロットXを使った完成品のバッチはどれか?」

あるいは:

「この設備が異常な温度の挙動を示していた期間に、ライン2で製造されたすべてのバッチを見せてほしい。」

あるいは:

「影響を受けたロットを受け取った顧客は誰か?」

AIは、検索し、つなぎ、要約する手助けができます。

しかし、土台となるトレーサビリティは、引き続き信頼できるものである必要があります。

これは、現在の食品トレーサビリティの実務において重要です。FDAの食品トレーサビリティ規則は、重要追跡イベント(CTE)に関連する特定の重要データ要素(KDE)を保持し、それらをトレーサビリティのロットコードに結びつけることを軸に組み立てられています。

AIは、信頼できるトレーサビリティの上に置かれるべきです。

欠けている生産履歴を、推測で再構成することをAIに期待すべきではありません。

AIを、生産の環境に安全につなぐ

食品製造のAIが、単独で動くことはまれです。

例えば、次のようなところからの情報が必要になるかもしれません。

  • ERP
  • MES
  • SCADA
  • PLCシステム
  • 品質システム
  • LIMS
  • 保守システム
  • ビジョンシステム
  • センサー
  • ヒストリアンのデータベース
  • 倉庫システム
  • サプライヤーのシステム

しかし、次の二つの間には、大きな違いがあります。

生産の情報を読み取ることと生産設備を制御すること。

したがって、導入では、連携の水準を段階ごとに定めるべきです。

  1. 読み取りAIは、生産と品質の情報を観察できる。
  2. 分析AIは、パターンを検知したり、結果を予測したりできる。
  3. 推奨AIは、調整を提案できる。
  4. 準備AIは、オペレーターの承認に向けて変更を準備できる。
  5. 制御承認された自動化が、あらかじめ定められたアクションを実行できる。

AIが物理的な設備に近づくほど、次のような要件が強くなります。

  • 検証
  • 権限
  • モニタリング
  • フェイルセーフの挙動
  • 手動での制御
  • 変更管理

予知保全を考えてみましょう。

AIシステムが、充填機のモーターが通常と異なる動きを始めていることを検知したとします。

それは必ずしも、次のことを意味しません。

AIがラインを止める。

より良いワークフローは、例えば次のようになります。

  1. 異常な挙動を検知
  2. 保守のリスクを見積もる
  3. 生産スケジュールを確認
  4. 保守チームに通知
  5. 点検を計画
  6. 権限を持つ人が、介入が必要かどうかを判断する

これにより、予測のインテリジェンスから価値を得ながら、業務の継続性を守れます。

食品・飲料の予知保全システムでは、すでに機械やシステムのデータを高度な分析と組み合わせ、計画外の停止、廃棄、資源の使用を減らしています。

実際のばらつきのもとで、生産の経済性を証明する

一度のデモでうまく動いたAIシステムは、まだ製造の現場で機能することを証明したわけではありません。

食品の生産は変化します。

次のようなものの違いが、

  • 原材料
  • SKU
  • バッチの大きさ
  • シフト
  • オペレーター
  • 季節
  • 設備の状態
  • 周囲の環境

異なる挙動を生むことがあります。

したがって、テストには、実際の生産のばらつきを含めるべきです。

ある包装形態ではうまく機能するAIのビジョンシステムを想像してみましょう。

次のような場合、何が起きるでしょうか。

  • 照明が変わったら?
  • 包装のデザインが変わったら?
  • 新しいSKUが導入されたら?
  • 製品の向きが変わったら?
  • 結露が生じたら?
  • ラインの速度が上がったら?
  • カメラが汚れたら?

あるいは、生産を最適化するモデルを考えてみましょう。

原材料の特性が変わったら、何が起きるか?

拡大の前に、メーカーは、システムが実際に経験する条件の範囲全体で、パフォーマンスを検証すべきです。

そして、成功は、製造の結果によって測るべきです。

役に立つ指標には、例えば次のようなものがあります。

品質

  • 不良率
  • 直行率
  • 製品の保留
  • 手直し

生産

  • 処理能力
  • サイクルタイム
  • OEE(設備総合効率)
  • ラインの稼働率

材料

  • 歩留まり
  • スクラップ
  • 原材料のロス
  • 過充填による損失

保守

  • 予期しない停止
  • 保守の頻度
  • 平均故障間隔(MTBF)

エネルギーと水

  • 単位あたりのエネルギー
  • 単位あたりの水
  • 異常な消費

品質業務

  • 検査時間
  • 出荷判定までの時間
  • 手作業による確認の量

問うべきなのは、次のことです。

生産は改善したか?

次のことではありません。

AIの予測は見栄えが良かったか?

生産・品質・テクノロジーにまたがるオーナーシップを築く

食品製造のAIは、多くの場合、組織の境界をまたぎます。

品質検査のシステムには、例えば次の部門が関わります。

生産
ラインに影響するため。
品質
製品が仕様を満たすかどうかを判断するため。
食品安全
一部の欠陥は、安全に関わる可能性があるため。
IT・OT
システムが生産のテクノロジーにつながるため。
エンジニアリング
カメラ、センサー、設備が確実に動く必要があるため。
保守
設備の状態が結果に影響することがあるため。

成功するAIの能力には、こうしたグループをまたいだ明確なオーナーシップが必要です。

ローンチの前に、次のことを定めます。

プロダクトオーナー
ビジネスの成果に責任を持つのは誰か?
プロセスオーナー
製造工程を理解し、管理するのは誰か?
品質オーナー
許容できる製品と検証の要件を定めるのは誰か?
食品安全オーナー
食品安全の管理に影響があるかどうかを判断するのは誰か?
テクニカルオーナー
AI、ソフトウェア、連携を保守するのは誰か?
設備・OTオーナー
生産の環境を管理するのは誰か?
インシデントオーナー
AIが予期しない挙動をしたときに対応するのは誰か?

製造は変化するため、これは特に重要です。

  • レシピは変わる。
  • サプライヤーは変わる。
  • 設備は入れ替わる。
  • 包装は変わる。
  • 新しいSKUが出る。
  • 工程の限界値は変わる。

こうした変化のどれもが、AIのパフォーマンスに影響することがあります。

したがって、問いは次のことだけではありません。

誰がモデルを導入したのか?

問いは、次のことです。

工場が変わったとき、誰がそれに責任を持つのか?

食品・飲料のAI準備状況テスト

導入の前に、次の7つの問いを立てます。

  1. 製品の基準許容できる製品と、許容できる工程のパフォーマンスがどのようなものかを、明確に定められるか?
  2. バッチの文脈原材料、工程、設備、品質、包装の情報を、同じ製造バッチに結びつけられるか?
  3. 食品安全の境界検証された食品安全の管理が、AIが最適化してよいパラメーターと明確に切り分けられているか?
  4. トレーサビリティ原材料、加工、完成品のロット、関連する生産のイベントの関係を再構成できるか?
  5. 生産との連携ユースケースに必要なシステム、センサー、設備に、AIを安全につなげられるか?
  6. 生産の価値品質、歩留まり、処理能力、停止時間、廃棄、エネルギー、その他の測定できる製造の成果によって、改善を証明できるか?
  7. オーナーシップ生産、品質、食品安全、保守、エンジニアリング、テクノロジーの各部門は、誰がその能力を管理し、保守するのかを明確に理解しているか?

食品製造の準備状況チェーン

強固な食品・飲料のAI能力は、次の要素をつなぎます。

  1. 製品の基準
  2. バッチのデータ
  3. 安全な工程の境界
  4. トレーサビリティ
  5. 生産との連携
  6. 測定できる改善
  7. 運用のオーナーシップ

これにより、AIの準備状況について、まったく異なる定義が生まれます。

メーカーが優れたAIの技術を持っていても、次のような場合には、まだ準備ができていないかもしれません。

製品の基準が明確でないバッチのデータをつなげられないトレーサビリティが弱いまたは食品安全の境界が定められていない。

技術の準備状況は、製造の準備状況の一部にすぎません。

例:AI品質検査の評価

あるメーカーが、包装の検査にコンピュータビジョンを導入したいとします。

導入の前に:

  1. 製品の基準重要な外観の欠陥を定める。表示の誤りか? 日付コードの誤りか? シールの欠陥か? 包装の破損か?
  2. データ製品、シフト、設備の状態、包装の状態にわたって、代表的な画像を集める。
  3. 安全・品質の境界どの欠陥に、自動での排除、人による確認、その他の確立された品質の手順が必要かを決める。
  4. トレーサビリティ検査の結果を、製造バッチと包装の情報に結びつける。
  5. 連携必要に応じて、カメラ、検査ソフトウェア、生産システム、排除の仕組みをつなぐ。
  6. 価値次のものを測定する:検査の精度、手作業による検査の負担、誤った排除、不良の流出率、生産への影響。
  7. オーナーシップ誰が合格基準を調整し、パフォーマンスを監視し、インシデントを調査し、今後の変更を承認するのかを定める。

これで、AIは、単なるカメラのアプリケーションではなく、生産の品質システムの一部になります。

例:予知保全の評価

あるいは、予知保全を考えてみましょう。

導入する前に、次のことを問いかけます。

  • 設備の過去のデータは十分にあるか?
  • 設備の挙動を、保守のイベントと結びつけられるか?
  • 正常な運転がどのようなものかを理解しているか?
  • 保守チームは、早期の警告に実際に対応できるか?
  • 介入が、食品安全や洗浄の要件を妨げることはないか?
  • 停止時間が減ることで、測定できる価値が生まれるか?

AIの予測だけでは、十分ではありません。

その背後に、業務としての対応がなければなりません。

準備状況のチェーンは、次のようになります。

  1. 設備のシグナル
  2. 意味のある予測
  3. 保守の判断
  4. 計画された対応
  5. 生産の結果

こうして、予測はビジネスの価値になります。

重要な原則:AIは生産の文脈を理解しなければならない

文脈のない食品製造のデータは、誤解を招くことがあります。

  • 80°Cという温度は、ある工程の段階では正しく、別の段階ではまったくの誤りかもしれない。
  • ある振動のパターンは、ある機械では正常で、別の機械では異常かもしれない。
  • ある製品の色は、あるレシピでは正しく、別のレシピでは不良かもしれない。

不合格率が高いことは、品質の問題を示しているかもしれません。

あるいは、新しく導入された検査の基準を反映しているだけかもしれません。

文脈が重要なのです。

だからこそ、最も強い食品・飲料のAIシステムは、単により多くのデータを集めるのではありません。

次のものにデータを結びつけます。

  • 製品
  • バッチ
  • 工程のステップ
  • 設備
  • 仕様
  • 時間
  • 結果

それが、工場のデータを、製造のインテリジェンスに変えるのです。

導入に進む前に

食品・飲料メーカーは、次の問いに答えられる必要があります。

  • どの製品や工程の課題を改善するのか?
  • 許容できるパフォーマンスとは、どのようなものか?
  • どの生産のシグナルが重要か?
  • どの食品安全の限界値を越えてはならないのか?
  • 結果を、正しいバッチに結びつけられるか?
  • AIが何かを検知したとき、どのようなアクションが起きるのか?
  • 生産が実際に改善したことを、どのように確認するのか?
  • 動き始めた後、誰がそのシステムに責任を持つのか?

それらの答えが明確であれば、メーカーは、AIを実験から生産へと移すための、はるかに強固な基盤を持てます。

次のステップは、ラインを止めることなく、既存の品質と食品安全の管理を弱めることなく、その能力を導入することです。

AI活用ガイド · Step 03 · 導入する

食品・飲料製造におけるAI導入の実践ガイド

食品・飲料製造へのAI導入は、単なるソフトウェアの導入ではありません。

AIは、次のようなものが関わる、実際の生産工程に影響を与えることがあります。

  • 原材料
  • 設備
  • 製造バッチ
  • 品質の判断
  • 食品安全の管理
  • 包装
  • トレーサビリティ
  • 保守
  • 廃棄
  • 完成品

そして、新しいAIシステムを導入するからといって、工場の稼働を止めることはできません。

つまり、導入を成功させるには、次の二つの問いに同時に答える必要があります。

AIは、生産の判断を改善できるか?そして品質、安全、業務の継続性を損なわずに導入できるか?

実践的な導入の道筋は、次のとおりです。

  1. 定義
  2. マッピング
  3. 計測
  4. 接続
  5. 検証
  6. パイロット
  7. 立ち上げ
  8. モニタリング
  9. 改善
  10. 展開

生産上の課題を一つ定める

次の考えから始めてはいけません。

「AIを活用した工場にしたい。」

業務への影響が明確な、一つの生産上の課題から始めましょう。

例えば:

品質
最終検査で不合格になる製品が多すぎる。
設備
充填機の予期しない故障が、生産を中断させている。
包装
表示とアレルゲンの確認に、手作業でのチェックが多すぎる。
歩留まり
過充填による損失や原材料のロスが大きすぎる。
生産計画
需要のばらつきが、つくりすぎと廃棄を生んでいる。
エネルギー
ある工程が、想定よりも大幅に多くのエネルギーを消費しているようだ。

良い最初のプロジェクトは、一文で説明できます。

例えば:

完成品がラインを離れる前に、包装の表示確認の誤りを減らす。

あるいは:

予期しない停止が起きる前に、充填機の劣化の初期の兆候を見つける。

そのうえで、成功とは何かを定めます。

考えられる成果には、例えば次のようなものがあります。

  • 不良率の低下
  • 直行率の向上
  • 計画外の停止の減少
  • 廃棄の削減
  • OEEの向上
  • 検査の迅速化
  • 手作業による確認の削減
  • より一貫した製品
  • エネルギー消費の削減

導入は、AIの技術ではなく、製造の成果から始めるべきです。

製品とバッチのたどる道をマッピングする

AIシステムを構築する前に、製品が実際にどのように生産の中を流れていくのかを理解します。

一般的な流れには、例えば次のようなものがあります。

  1. 原材料
  2. 受け入れ
  3. 保管
  4. 配合・レシピ
  5. 加工
  6. 品質のチェック
  7. 充填
  8. 包装
  9. 表示
  10. 完成品
  11. 保管・出荷

選んだユースケースについて、次のことを特定します。

  • 工程に何が入るのか?
  • どの設備が関わるのか?
  • どのバッチを製造しているのか?
  • どの測定値が記録されるのか?
  • 品質の判断はどこで行われるのか?
  • 食品安全の管理はどこで適用されるのか?
  • オペレーターはどこで介入するのか?
  • 最終的な結果はどのように確認されるのか?

AIには生産の文脈が必要なため、これが重要になります。

温度の値だけでは、意味は限られています。

次のものに結びついた温度の値は、

製品+バッチ+工程の段階+設備+時間

はるかに役に立ちます。

工程を計測する

次に、課題に関わる条件を、工場が実際に観察できるかどうかを確かめます。

ユースケースによって、AIは次のようなところからの情報を必要とするかもしれません。

  • 温度センサー
  • 圧力センサー
  • 流量計
  • 振動の監視
  • モーターのデータ
  • カメラ
  • スキャナー
  • 計量システム
  • PLC
  • 生産カウンター
  • 品質の測定値
  • 検査室の結果
  • オペレーターの記録

予知保全を考えてみましょう。

システムは、例えば次のものを必要とするかもしれません。

モーターの電流+温度+振動+稼働時間+保守の履歴

それによって、設備の挙動を理解します。

コンピュータビジョンによる検査では、代わりに次のようなものが要件になるかもしれません。

  • カメラの位置
  • 照明
  • 解像度
  • 製品の向き
  • ラインの速度
  • 許容できる製品と不良品の代表的な例

重要な問いは、次のことではありません。

「どれだけのデータを集められるか?」

重要な問いは、次のことです。

この特定の生産上の課題を理解するために、どの情報が必要か?

より多くのシグナルを集めれば良いというわけではありません。

シグナルは、信頼でき、関連があり、製造工程とつながっている必要があります。

製造のデータ基盤を築く

AIを、また一つの分断されたシステムにしてはいけません。

食品・飲料の工場では、すでに次のようなシステムを使っているかもしれません。

  • MES
  • ERP
  • SCADA
  • PLC
  • ヒストリアン
  • QMS
  • LIMS
  • 保守システム
  • 倉庫システム
  • トレーサビリティシステム

これらのシステムには、生産の物語の異なる部分が含まれています。

例えば:

ERP
製造指図、資材、購買、在庫。
MES
製造の実行、バッチの記録、パフォーマンス、品質のイベント。
SCADA・PLC
機械と工程の状態。
QMS・LIMS
品質と検査室の情報。
保守システム
設備の履歴と保守の活動。

こうしたシグナルをつなげられると、AIはより役に立つようになります。

品質の問題を調査する場面を想像してみましょう。

複数のシステムを手作業で探す代わりに、環境が次のものをつなげられます。

  1. バッチ
  2. 原材料のロット
  3. 生産の条件
  4. 設備
  5. 品質の結果
  6. 包装
  7. 完成品

これにより、AIに必要な、文脈を持った製造のデータが生まれます。

つながったMESや、それに相当する生産データの層は、リアルタイムの生産、設備、品質、トレーサビリティの情報を、共通の業務の文脈の中で提供できるため、特に役に立つことがあります。

AIの動作範囲を定める

次に、AIが実際に何をしてよいのかを決めます。

役に立つ段階は、次のとおりです。

  1. 監視AIが生産の情報を観察する。

    例: 通常と異なる温度の挙動を検知する。

  2. 検知AIが異常を特定する。

    例: 充填機が、普段とは違う動きをしているようだ。

  3. 予測AIが、将来起こり得る状態を見積もる。

    例: 設備の故障リスクが高まっている。

  4. 推奨AIがアクションを提案する。

    例: 次に空いている保守の時間帯に、充填機を点検する。

  5. 準備AIが保守の作業を作成する、または工程の情報を準備する。
  6. 実行承認された自動化が、あらかじめ定められたアクションを行う。

システムが生産の直接の制御に近づくほど、エンジニアリングと検証の要件は厳しくなります。

食品安全の範囲を守る

AIによる最適化が、検証された食品安全の管理を安易に上書きしてはいけません。

このことは、アーキテクチャの中で明確にしておく必要があります。

AIが加熱工程を最適化している場面を想像してみましょう。

システムは、温度をわずかに下げればエネルギーの消費を減らせると見つけるかもしれません。

だからといって、検証された食品安全の要件を越えることが許されるわけではありません。

工程には、二つのゾーンがあると考えましょう。

最適化のゾーンAIは、より良いパフォーマンスを探すことができる。例えば:
  • 処理能力を高める
  • エネルギーを減らす
  • 廃棄を減らす
  • 歩留まりを高める
承認された運転条件の範囲内で。
そして

管理された安全の境界線定められた工程、アレルゲン、衛生、その他の該当する食品安全の管理は、最適化のロジックによって簡単に上書きすることはできない。

生産システムは、必要に応じて、AIの推奨とは独立して、こうした境界を守らせるべきです。

原則は、次のとおりです。

AIは、承認された工程の範囲内で最適化できる。

承認された工程そのものを、黙って定め直すべきではない。

最初からトレーサビリティをつなぐ

トレーサビリティは、AIシステムを導入した後で付け加えるべきではありません。

トレーサビリティの要件が適用される場合、AIによる重要な観察や判断は、関連する製造の文脈に結びつけるべきです。

例えば:

  1. 原材料のロット
  2. 製造バッチ
  3. 設備
  4. AIの検査結果
  5. 品質の判断
  6. 包装のロット
  7. 完成品

後から問題が見つかっても、チームは何が起きたのかを調査できます。

AIの品質システムでは、例えば次のような記録が役に立ちます。

  • バッチ
  • 製品
  • 時間
  • 検査の結果
  • 画像または関連する証跡
  • モデルのバージョン
  • オペレーターの介入
  • 最終的な処置

これにより、AIの判断が、より広い生産履歴の一部になります。

目的は、考えられるあらゆる細部を、永久に記録することではありません。

重要な製造と品質の判断を理解するために必要な情報を、残しておくことです。

まず、過去の生産で検証する

稼働中のラインでAIを使う前に、可能な限り、既存の生産の情報を使って検証します。

例えば、品質を予測するシステムは、過去のバッチを使ってテストできます。

AIは、工程の条件を受け取ります。

そして、その予測が、実際の品質の結果と比べられます。

予知保全のモデルは、例えば次のような過去のものを使って評価できます。

  • 設備のシグナル
  • 保守の記録
  • 故障
  • 停止のイベント

コンピュータビジョンのモデルは、すでに分類された画像を使ってテストできます。

これは、次の問いに答える助けになります。

そもそもAIは、意味のあるパターンを見つけられるか?

しかし、過去のデータによる検証は、始まりにすぎません。

実際の生産を、完全に再現することはできません。

次のステップは、シャドー運用です。

シャドーモードで動かす

シャドーモードでは、AIは実際の生産の状況を見ますが、工程は制御しません。

あるメーカーが、AIによる品質の予測を導入しているとします。

生産は、通常どおり続きます。

AIは、稼働中の工程を観察し、予測を出します。

しかし、オペレーターは、既存の生産システムに従って判断を続けます。

後で、次のものを比べます。

AIの予測対実際の生産の結果対既存の品質の判断

これにより、次のようなことが明らかになります。

  • 誤ったアラーム
  • 見逃した欠陥
  • 製品ごとの違い
  • シフトごとの違い
  • 原材料のばらつき
  • 設備ごとの違い
  • 季節による変化

工場は、テスト用のデータセットよりもばらつきが大きいため、シャドーモードは特に役に立ちます。

実際の生産には、開発チームが想定もしていなかった条件が持ち込まれます。

通常の生産だけでなく、極端な条件を検証する

最も簡単な生産の条件だけで、AIを検証してはいけません。

境界をテストしましょう。

例えば:

製品の変更
別のSKUが導入されたら、何が起きるか?
原材料のばらつき
原材料の特性が変わったら、何が起きるか?
設備
保守の直後に、何が起きるか?
生産速度
最大の処理能力のとき、何が起きるか?
環境
温度、湿度、結露、ほこり、照明は、システムに影響するか?
データの欠落
センサーが故障したら、何が起きるか?
接続
AIのサービスが使えなくなったら、何が起きるか?

カメラシステム

次のような場合、何が起きるか:

  • レンズが汚れる
  • 包装が変わる
  • 照明が変わる
  • 製品の向きが変わる?

重要な問いは、次のことです。

システムは、予測できる形で失敗するか?

安全な生産への導入では、通常どおり続けるための十分な確信や情報がないときに、システムがそれを自覚している必要があります。

一つの管理された生産エリアでパイロットを行う

検証が十分に強固になったら、限られた範囲での稼働中のパイロットに進みます。

いきなり工場全体に展開してはいけません。

例えば、次のような管理された範囲を選びます。

  • 一つの製造ライン
  • 一つのSKUファミリー
  • 一つの検査ステーション
  • 一台の機械
  • 一つのシフト
  • 一つの工程の段階

例えば:

パイロット — AIによる包装の検査

範囲
一つの包装ライン。
目的
表示の誤りと包装の欠陥を、より早く検出する。
基準値
現在の手作業による検査と不良率。
AIの役割
包装を検査し、欠陥の可能性を特定する。
オペレーターの役割
判断の難しいケースを確認する。
指標
検出率、誤った排除、不良の流出率、検査の負担、生産への影響

これにより、システムを拡大する前に、実際の証拠が得られます。

AIを、生産設備と同じように立ち上げる

システムを本稼働させる準備ができたら、立ち上げを真剣に扱います。

生産への導入の前に、次のことを定めます。

起動の手順
AIシステムは、どのように起動するのか?
フォールバック
使えなくなったら、何が起きるのか?
手動モード
それがなくても、ラインを安全に続けられるか?
責任
システムを動かし続けるかどうかを、誰が決めるのか?
アラート
異常な状態の通知を、誰が受け取るのか?
変更管理
次のものを、誰が変更できるのか:モデル、しきい値、プロンプト、工程のルール、連携のロジック?
インシデント対応
AIが予期しない挙動をしたら、何が起きるのか?

AIを、誰も明確に責任を持たない、見えないソフトウェアの層にしてはいけません。

それは今や、製造の業務の一部なのです。

システムに関わる人を教育する

オペレーターが、機械学習を理解している必要は必ずしもありません。

しかし、次のことは理解している必要があります。

  • システムは何を見ているのか?
  • アラートは何を意味するのか?
  • AIの判断と自分の判断が違うとき、どうすべきか?
  • どのようなときに推奨を無視すべきか?
  • 問題をどのように報告するのか?
  • 最終的な判断は誰が下すのか?

同じことは、次の人々にも当てはまります。

  • 品質チーム
  • 保守
  • エンジニアリング
  • 食品安全チーム
  • 生産の監督者
  • IT・OT

教育では、人とAIの業務上の関係に焦点を当てるべきです。

単に、次のことではありません。

「これが新しいAIのダッシュボードです。」

すべての生産サイクルをモニタリングする

導入後のモニタリングには、システムの稼働時間以上のものを含める必要があります。

製造のAIでは、次のものを監視します。

AIのパフォーマンス

  • 精度
  • 偽陽性
  • 偽陰性
  • 確信度

生産

  • 処理能力
  • OEE
  • 停止時間
  • サイクルタイム

品質

  • 欠陥
  • 歩留まり
  • 直行品質
  • 手直し

材料

  • スクラップ
  • 廃棄
  • 過充填による損失

設備

  • 異常なイベント
  • 保守の介入
  • 故障のパターン

ユーティリティ

  • エネルギー
  • 水
  • 圧縮空気やその他の関連する資源

そして重要なのが、

人の対応

  • オペレーターは、どのくらいの頻度でAIを上書きしているか?
  • どの推奨が、繰り返し無視されているか?
  • どのアラートが、不要な作業を生んでいるか?

上書きの割合が増えているなら、工程の中か、あるいはAIの中で、何かが変わったことを示しているかもしれません。

バッチ、製品、工程ごとにAIをモニタリングする

平均の精度の数字は、製造の問題を隠してしまうことがあります。

想像してみましょう。

全体の精度:97%

良さそうに聞こえます。

しかし、もしかすると:

  • 製品A = 99%
  • 製品B = 98%
  • 製品C = 82%

全体の指標が隠している、深刻な問題がシステムにあるのです。

したがって、生産のAIは、文脈の中でモニタリングすべきです。

必要に応じて、次のような単位でパフォーマンスを分析します。

  • 製品
  • SKU
  • レシピ
  • バッチ
  • 製造ライン
  • 機械
  • シフト
  • サプライヤー
  • 原材料の特性
  • 季節
  • 包装の種類

食品製造は絶えず変化するため、これは特に重要です。

製造の変更を、AIの変更として扱う

工場が、例えば次のようなものを変えたとします。

  • 原材料のサプライヤー
  • レシピ
  • 包装
  • 設備
  • 生産速度
  • カメラ
  • 照明
  • 洗浄の工程
  • センサー
  • 製品の仕様

AIシステムは、変わっていないかもしれません。

しかし、その周りの環境は変わっています。

つまり、そのパフォーマンスも変わるかもしれません。

したがって、AIは、製造の変更管理の一部になるべきです。

重要な工程の変更が起きたときは、次のことを問いかけます。

この変更は、AIの前提に影響するか?

影響するなら、システムには次のようなことが必要になるかもしれません。

  • 追加の検証
  • データの更新
  • 再学習
  • しきい値の調整
  • 承認のやり直し

これは、コンピュータビジョンと予測のモデルにとって特に重要です。

バッチの学習ループを閉じる

システムが動き始めたら、予測と推奨を、実際の結果に結びつけます。

例えば:

  1. AIが品質リスクを予測する
  2. 生産チームが調査する
  3. 調整が行われる
  4. バッチが完了する
  5. 最終的な品質が測定される
  6. 結果がAIシステムに戻される

これで、組織は次のことを理解できます。

  • その予測は役に立ったか?
  • 介入は効果があったか?
  • 不要な警告はなかったか?

これにより、次のものが生まれます。

  1. 予測
  2. アクション
  3. 結果
  4. 学習

同じことが、予知保全にも当てはまります。

  1. 設備の異常を検知
  2. 保守の点検
  3. 部品の状態を確認
  4. 保守のアクション
  5. 今後の設備の挙動を記録

価値は、ループを閉じることから生まれます。

製造の能力を拡大する

一つのラインで導入がうまくいったら、何を再利用できるようにすべきかを見極めます。

例えば:

データの接続

  • MES
  • ヒストリアン
  • 品質システム
  • 保守システム

AIの基盤

  • モデルの展開
  • モニタリング
  • バージョン管理
  • セキュリティ

品質の管理

  • 合格判定のロジック
  • 人による確認
  • 証跡の保持

トレーサビリティ

  • バッチの文脈
  • 生産のイベント
  • AIの結果

オペレーターの体験

  • アラート
  • 推奨
  • エスカレーション

そのうえで、その基盤を次のユースケースに使います。

例えば:

予知保全のためにつくった、つながった生産データの基盤は、後に次のものを支えられるかもしれません。

  • 品質の予測
  • エネルギーの最適化
  • 工程の最適化
  • 廃棄の分析

最初は包装の検査に使ったビジョンシステムは、後に次のものを支えられるかもしれません。

  • 充填量の確認
  • 表示のチェック
  • 製品の計数
  • その他の、明確に検証された検査の作業

目指すのは、次のことではありません。

10の独立したAIプロジェクト。

目指すのは、次のことです。

ますます賢くなっていく、一つの製造の環境。

ラインや工場をまたいで、慎重に展開する

ライン1で機能するシステムが、ライン2でも自動的に機能するわけではありません。

一見同じ設備でも、次のようなものが異なることがあります。

  • 保守の履歴
  • 校正
  • センサー
  • 製品の構成
  • 運転の条件

工場をまたいでも、同じことが言えます。

展開の前に:

比較
工程は、本当に同等か?
検証
新しい環境で、システムは正しく機能するか?
現地化
製品、工程、規制の要件は異なるか?
標準化
どの構成要素を共通のままにすべきか?
モニタリング
展開した後も、パフォーマンスは一貫しているか?

拡大とは、次のことを意味すべきです。

賢く再利用する

であり、次のことではありません。

やみくもに複製する。

例:AIによる品質の予測

完成品の品質にばらつきがあるメーカーを考えてみましょう。

実践的な導入は、例えば次のようになります。

  1. 定義改善する品質の特性を特定する。
  2. マッピング原材料、工程の条件、設備、最終的な品質を結びつける。
  3. 計測関連する工程の変数が、確実に測定されるようにする。
  4. 基準値現在のばらつきと不良の水準を理解する。
  5. モデル品質リスクに関係する組み合わせを見つけるよう、AIを学習させる。
  6. シャドー生産を変えずに、リアルタイムの予測を出す。
  7. 検証予測を、実際の品質の結果と比べる。
  8. パイロットリスクが高まったときに、オペレーターに知らせる。
  9. 制御確立された工程の境界の中で、承認された対応だけを許可する。
  10. 学習介入を、最終的なバッチの結果と結びつける。
  11. 拡大検証の後に、ほかの製品やラインへ広げる。

重要な原則は、次のとおりです。

予測は、自動化よりも先に来る。

そして:

証拠は、自律性よりも先に来る。

食品・飲料のための実践的なAI導入の道筋

  1. 定義測定できる生産上の課題を一つ選ぶ。
  2. マッピング製品とバッチの流れ全体を理解する。
  3. 計測工程を理解するために必要なシグナルを取得する。
  4. 接続生産、品質、設備、トレーサビリティの情報をつなぐ。
  5. 範囲AIが何を監視し、推奨し、制御してよいのかを定める。
  6. 検証過去、異常、実際の生産の条件でテストする。
  7. パイロット一つの管理された生産の環境に、AIを導入する。
  8. 立ち上げオーナーシップ、フォールバック、教育、変更管理を備えて導入する。
  9. モニタリングAI、品質、生産、設備、バッチのパフォーマンスを追跡する。
  10. 改善推奨を、実際の生産の結果に結びつける。
  11. 展開実証された能力を、ほかの製品、ライン、工場で再利用する。

賢いモデルから、インテリジェントな生産へ

食品・飲料のAI導入の目標は、次のことであるべきではありません。

「AIモデルを導入した。」

成功する導入は、次のもののつながりを、より強くするはずです。

  1. 製品の基準
  2. 生産の現実
  3. データ
  4. AIの洞察
  5. 統制されたアクション
  6. バッチの結果
  7. 継続的な改善

こうして、AIは、また一つの分断されたテクノロジーのプロジェクトではなく、製造の一部になります。

工場は、次のことがより上手になります。

  • ばらつきを見る
  • 工程の挙動を理解する
  • 問題を予測する
  • より早く対応する
  • すべての生産から学ぶ。

結果は、単により多くの自動化ではありません。

時間とともに、より一貫し、よりインテリジェントになっていける生産の環境です。

食品・飲料業界のデジタル変革を始めませんか?

食品・飲料の事業ごとに、製品、工程、設備、品質基準、生産上の制約は異なります。ROBO LABは、AIと自動化によって、一貫性、食品安全、効率、トレーサビリティ、業務のパフォーマンスを改善できる領域の特定をお手伝いします。

チームに相談する AIソリューションを見る